常见的数控板锯故障包括尺寸不准确、切割不垂直、层压板边缘崩裂、烧痕、振动、夹紧力不足、轴向报警、除尘效果差以及切割清单错误。故障原因通常与锯片状况、板材定位、气压、运动部件、除尘系统或作业数据有关。
修复工作首先要停止不安全的操作,记录故障现象,并逐一检查可能的原因。操作人员可以核实作业数据、面板位置、可见压力和抽气状态。如果出现反复报警、异常移动、电气故障或机械对准问题,则需要授权维修。
故障排除前:停止、隔离还是继续?
如果发现冒烟、烧焦的气味、强烈的振动、异常的噪音、刀片损坏、面板不稳定、意外移动、突然失压或安全装置故障,请停止切割。
切勿在刀片、推杆、压梁或夹具仍在移动时将手伸入切割区域或清除堵塞物。维修工作前,请遵循现场能源控制程序。
经过培训的操作人员可以记录报警信息、确认程序数据、从安全位置检查控制面板位置,并查看可见的压力或抽气状态。电气工作、叶片维护、联锁故障排查、伺服设置和机械对准均应由授权人员进行。如果故障再次出现,请停止操作并寻求技术支持。
CNC板锯快速故障排除图表
记录原始症状,并一次改变一个因素。
| 症状 | 可能的区域 | 安全第一检查 |
|---|---|---|
| 无法启动或停止 | 报警、安全电路、空气、程序 | 记录消息和可见状态 |
| 尺寸错误或不一致 | 程序、切缝、参考、夹具、推料器 | 测量第一块布料 |
| 不是正方形或直线 | 参考边、支撑、定位、托架 | 在废料上测量对角线。 |
| 边缘缺口 | 主刀片、划线锯、支撑、进给 | 注意受影响的面部 |
| 烧伤或粗糙 | 刀片、材料、进给、阻力 | 因烟雾或重载而停车 |
| 振动或噪音 | 刀片、主轴、滑架、导轨 | 从安全位置进行检查 |
| 面板滑轨 | 夹具、压力梁、空气、表面 | 检查可见压力和接触情况 |
| 轴报警 | 障碍物、参考物、传感器、伺服系统 | 记录代码和循环步骤 |
| 弱提取 | 集尘器、罩子、管道、过滤器 | 遵循已批准的清洁程序 |
| 数据或连接错误 | 作业数据、文件、单位、接口 | 验证文件和作业状态 |
当症状复发、涉及安全装置或需要进入防护装置内部时,请联系授权服务部门。
1. CNC裁板锯无法启动或在循环过程中停止
重置前请记录完整的报警信息。确认所选模式和作业、防护罩是否关闭、记录的气压以及连接的系统状态。
夹紧、定位或切割过程中发生停止可能涉及联锁、压力损失、运动受阻、程序异常或驱动故障。请勿绕过传感器或反复清除报警。如果安全电路保持断开状态、运动异常或再次出现故障代码,请将屏幕截图、循环步骤和最近的更改发送给技术支持。
2. 裁切尺寸错误或各面板尺寸不一致
一致的偏移通常指向程序设定的尺寸、单位、切缝宽度、补偿数据或测量方法。随机变化则更可能与面板位置、夹紧力、推料器重复性或参考面上的碎屑有关。逐渐漂移可能涉及刀片状况、导轨污染、气压或机械间隙。
使用相同的材料,测量第一块板材和一次重复切割的尺寸。每次只改变一个因素。如果尺寸偏差持续存在,则可能需要对板锯切割精度进行更全面的检查,并对定位系统进行维护检查。
3. 切口不方正也不笔直
检查原材料是否具有可靠的参考边缘、是否平整且支撑良好。测量两条对角线,然后在废料上重复切割,以区分材料和设置问题与机器问题。
如果切割边缘呈弧形或对角线误差,且切割间隙发生变化,则可能需要检查推料器、参考系统、锯架、锯片跳动或导轨状况。机械校准应由受过培训的维修人员进行。
4. 三聚氰胺板或层压板出现碎裂
确定崩刃出现的位置。在许多情况下,下表面的损伤提示需要关注划线锯的状况、深度、对齐情况或锯缝关系。上表面的损伤可能与主锯片的状况、齿形、进给或板材支撑有关。上下表面均有损伤可能表明锯片磨损、夹持不稳或安装不当。
安全停机后,检查刀片外观状况,并确认设置与加工材料相符。在废料上进行测试。划线锯或主轴校准应遵循型号维护程序。
5. 烧痕、粗糙边缘或过大的切割阻力
刀片钝化或受污染、齿形不合适、刀片运动不稳定或进给条件导致过热,都可能导致烧伤或边缘粗糙。
使用适用于每种材料的设置,然后进行受控试切。如果出现冒烟、阻力过大或高温,请立即停止切割。如果在刀片和程序检查后仍反复出现烧焦现象,则可能需要检查主轴、驱动装置或锯架。
6. 过度振动、异常噪音或刀片快速磨损
当出现新的振动、冲击噪音、摩擦声或刀片快速磨损时,应立即停止并记录。安全隔离后,经培训的人员可以检查刀片的可见损坏、污染、安装情况或机器说明书允许范围内可触及的松动部件。
如果更换合适的刀片后振动仍然存在,则应检查刀片跳动、主轴轴承、导轨、驱动部件和滑架对准情况。振动加剧时,应避免进行进一步的试切。
7. 面板滑动或夹具固定不牢
检查面板位置、固定面、碎屑、夹具接触情况、压力梁移动情况以及可见气压。使用针对每种已安装型号和材料指定的压力值。
Panel Saw Pilot S3采用高密度夹具、Festo 过滤式调压润滑器、电子压力表和用于压力梁的线性导轨。可选的自适应气动控制系统可根据不同板材调整压力。这些特性有助于实现稳定的夹持,并简化状态检查。
如果压力下降、夹紧力变化或面板再次移位,请请求检查。
8. 推杆报警、归位报警、限位报警或伺服报警
清除报警信息前,请记录报警代码、激活轴、循环步长和面板位置。可能的原因包括行程受阻、参考值丢失、传感器状态异常、驱动装置状况不佳或序列数据异常。仅检查可见障碍物和操作员可访问的屏幕。
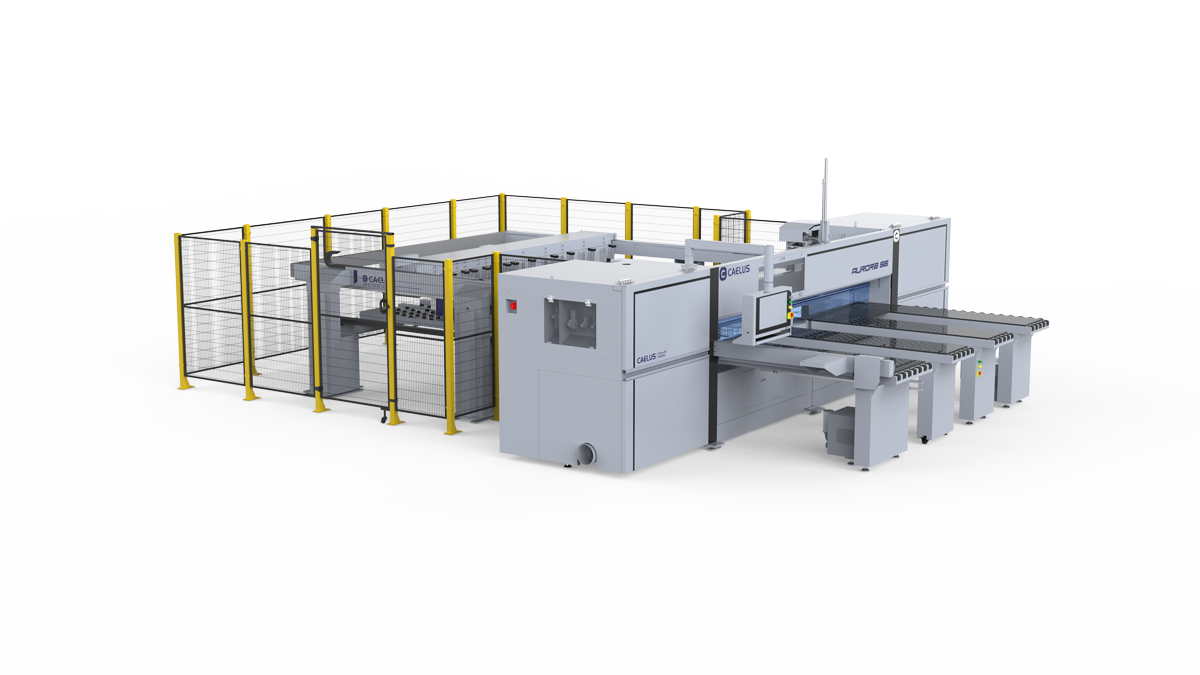
Pilot S3 包含智能锯架定位和伺服控制的主锯升降功能。Aurora S6 板锯可加装线性电机驱动的锯架和双推料系统。这些设计支持受控定位,但重复报警需要进行故障诊断。如遇意外移动、参考恢复失败或返回故障代码,请联系服务部门。
9. 除尘效果差或反复出现碎屑
检查集尘器状态、可触及的通风罩、管道、过滤器和连接处。避免使用会将木屑粉尘扩散到空气或内部组件中的方法。
Pilot S3 配备便捷的清洁窗口,方便清除废料,其锯架导轨采用防尘设计。这些功能可简化日常清洁工作,但除尘效果仍取决于集尘器容量、管道状况、过滤器和维护情况。如果粉尘影响操作、视野或安全运行,请立即停止生产。
10. 切割清单、标签或存储连接错误
确认文件版本、单位、材料、厚度、纹理方向、切缝宽度、标签模板和作业状态。确定中断是始于优化软件、板锯控制系统、标签系统还是存储连接。
Aurora S6 可添加自动贴标、智能切割路径闭合和存储连接功能。这些选项支持互联生产,但最终结果仍然取决于作业数据和界面设置的一致性。
批量生产前,先对一个作业和一个面板进行验证。
如何验证修复
使用与产生原始症状时相同的材料、刀片和程序。改变一个因素,切割一块废料,然后测量尺寸、对角线和边缘质量。重复切割一次。
记录每次更改的设置、结果以及剩余的警报或噪音。待输出符合已批准的图纸要求且测试切割保持稳定后,方可恢复生产。如果结果出现偏差,请在适用情况下恢复已批准的设置,并请求服务部门进行审核。
预防性维护检查清单
根据机器操作说明、运行时间、材料和生产条件进行维护。每次换班前,检查刀片状况、防护罩、夹具、压力状态、工作台面和排气情况。记录噪音、振动、警报或尺寸变化。
计划性工作可能包括刀片维护、润滑、校准、气动检查、导向装置检查、过滤器保养和安全装置测试。根据培训和授权分配任务。避免使用其他型号的润滑油类型、保养周期或数值。
发送给技术支持的信息
准备机器型号、序列号、控制器版本、报警代码、时间戳和循环步长。包括材料、厚度、堆叠高度、刀片详细信息、程序名称、测量误差和最近更改。
照片、屏幕截图和短视频在安全的情况下可以提供帮助。此外,请报告可见的气压,以及故障是否在相同的作业数据下重复出现。
Caelus 与稳定运行相关的特征
Caelus 将机械稳定性、可控运动、气动监控和互联生产功能集成到其板锯系列产品中。
Pilot S3 包括重型框架、智能滑架定位系统、Festo 气动单元、压力表、防尘导轨、高密度夹具和快速清洁窗口。可选的自适应压力控制系统可支持不同的面板。
Aurora S6 可加装线性电机驱动滑架、双推杆、激光曲线检测、贴标、路径闭合和存储连接等功能。可用功能因配置而异。
如需报价,请提供材料、面板尺寸、生产目标、自动化要求和服务需求。
常问问题
Q1. 为什么我的数控板锯切割出的尺寸不正确?
答:检查程序尺寸、单位、切缝宽度、面板参考、夹紧力和推料器重复性。持续偏移和随机变化通常由不同的原因造成。
Q2. 什么原因导致层压板出现碎裂?
答:刀片状况、划线锯设置、材料支撑、进给或夹具不稳都可能导致损坏。请注意损坏是出现在上表面、下表面还是上下表面。
Q3. 操作员可以重置伺服报警吗?
答:请先按照既定程序操作并记录每个代码。如果警报再次响起、出现异常移动或涉及安全电路,请联系服务部门。
Q4. CNC板锯应该多久校准一次?
答:请遵循型号说明和生产条件。更换刀片、碰撞、尺寸误差反复出现或出现不明原因的偏差后,请检查精度。
Q5. 板锯锯片何时需要保养?
答:当刀片出现损坏、缺齿、崩刃加剧、烧焦、振动或切割质量下降等情况时,应进行维修或更换。请遵循刀片使用规范。
结论
常见的数控板锯故障包括尺寸不准确、切割不方正、边缘崩边、烧痕、振动、板材滑动、伺服报警、除尘效果差以及作业数据错误。有效的解决方法首先是安全停机、记录故障现象,并检查锯片、夹具、气压、定位、程序和除尘系统。每次只测试一项更改,并将反复出现的安全、电气或对准故障报告给维修人员。立即联系 Caelus,获取合适的板锯解决方案和报价。