对于需要快速、重复地切割矩形橱柜部件的直线,数控板锯通常更合适。而对于需要在同一工作流程中进行钻孔、开槽、切口或异形加工的定制订单,数控套切铣床通常更合适。
选择合适的机床不仅仅取决于切割速度。零件种类、订单量、下游钻孔能力、物料流、劳动力、软件以及封边能力都会影响总产量和成本。对于许多不断发展的橱柜工厂而言,最有效的解决方案并非在众多机床中择优选择,而是为每台机床分配最擅长加工的零件。
主要区别是什么?
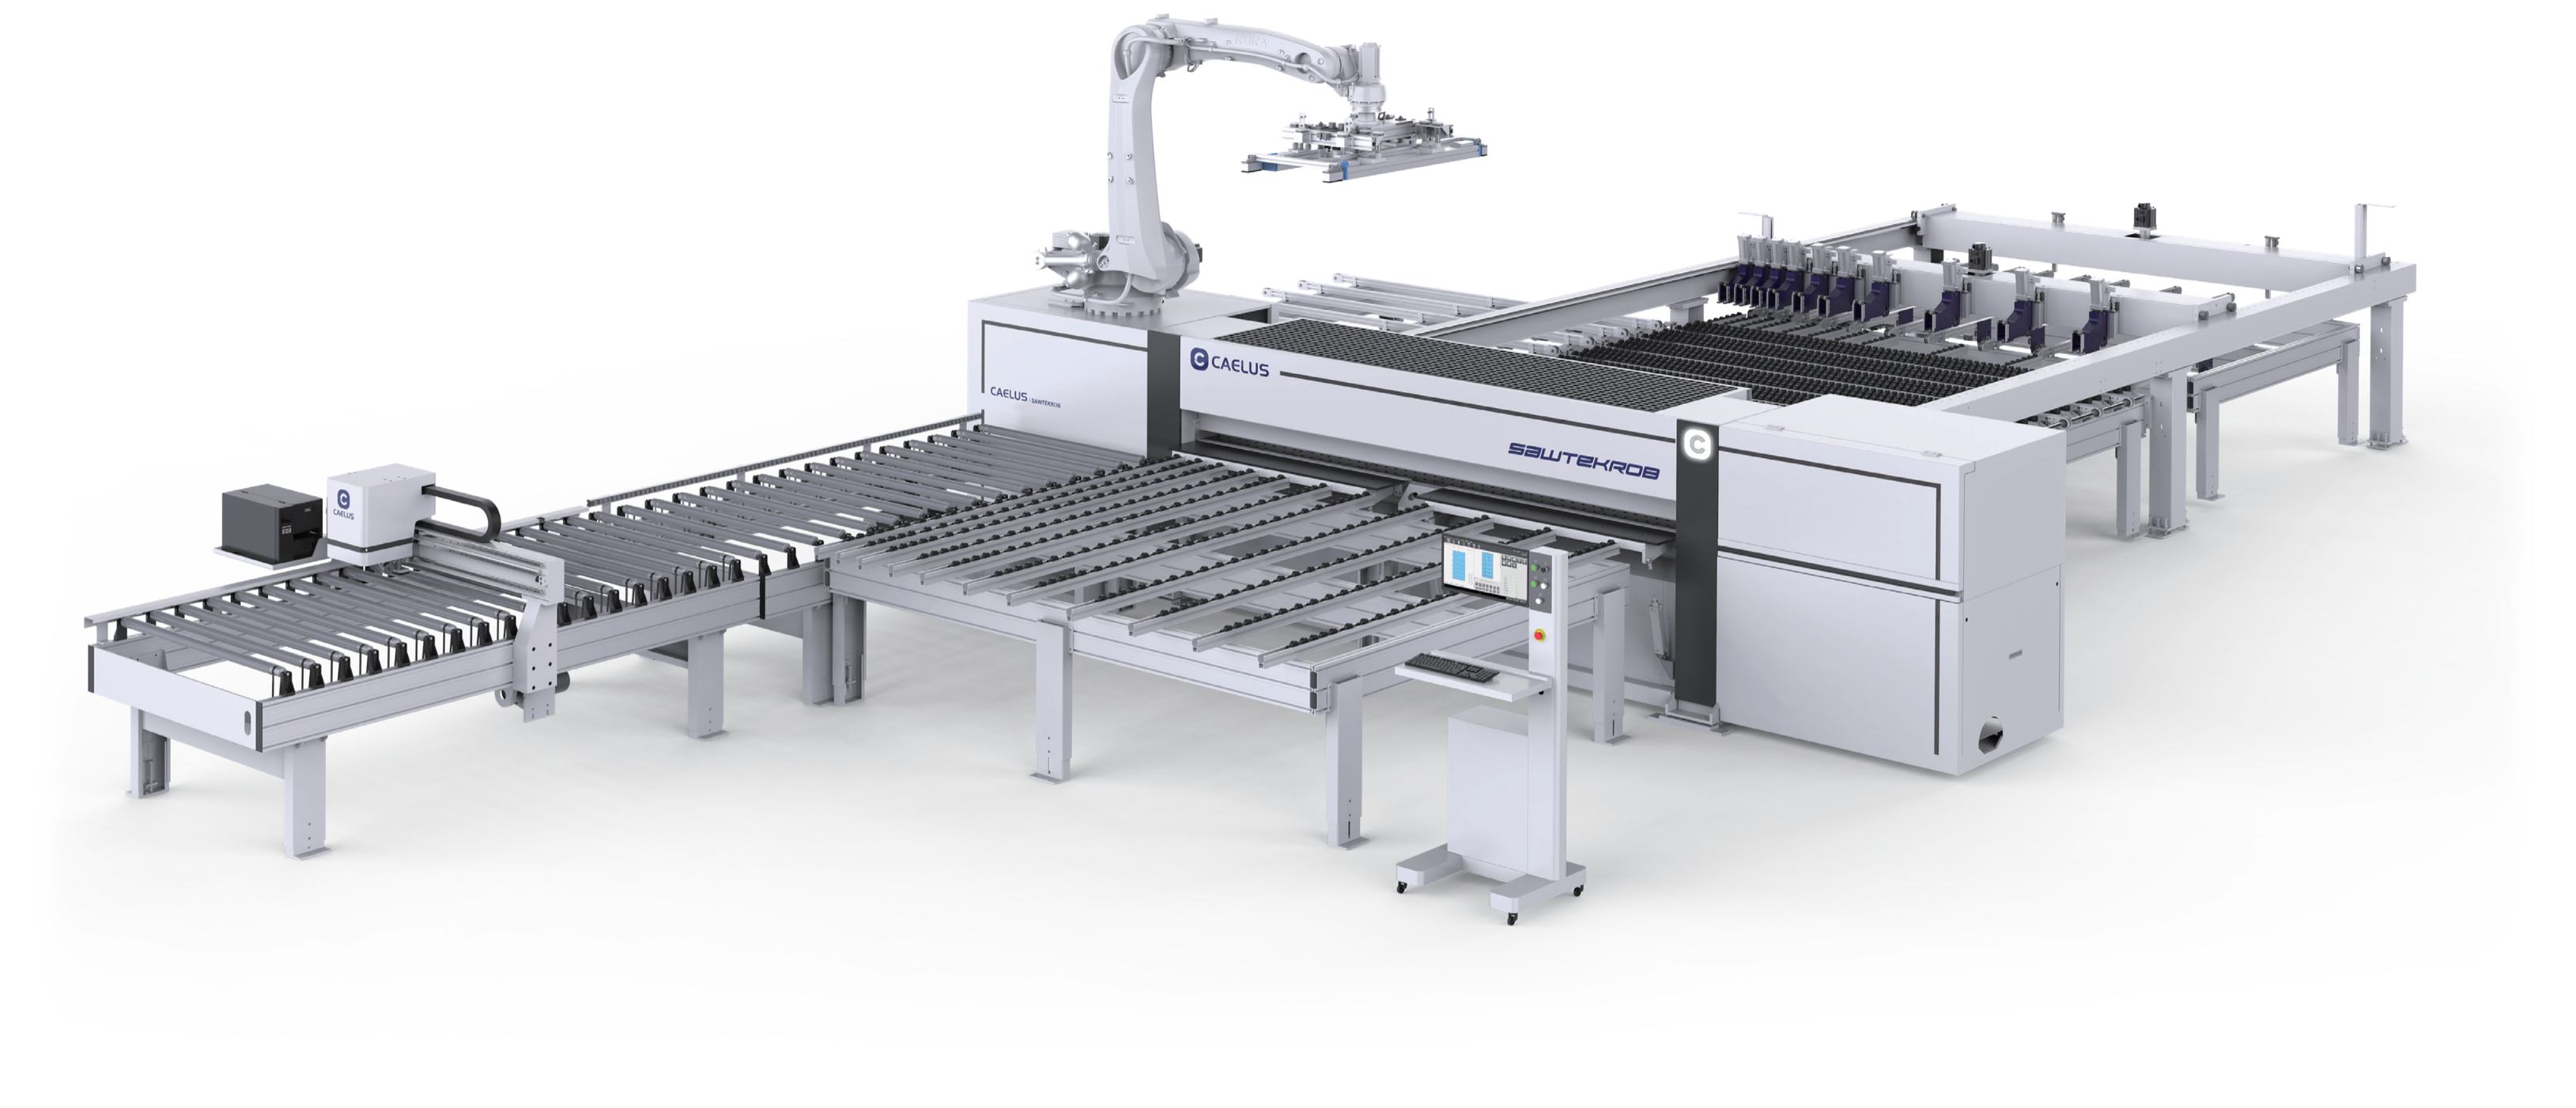
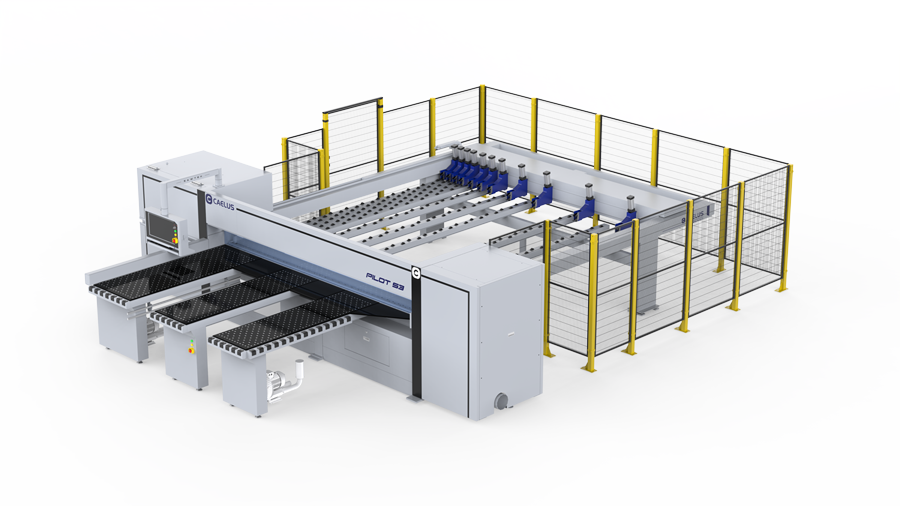
数控裁板锯(在大批量生产中通常称为横梁锯)的设计目的是将板材切割成尺寸精确的矩形部件。它非常适合加工标准橱柜侧板、搁板、背板、填充板和踢脚板等部件,这些部件需要在封边或组装前进行干净利落的直线切割。
CNC排料雕刻机将整张板材固定在真空吸盘上,并按照数字加工程序进行操作。根据配置的不同,它可以进行零件排料、切割轮廓、钻端面孔、铣槽、制作特殊切口、打印标签,并将成品零件送至下一工序。
关键区别很简单:
- 数控板锯专门用于快速直线切割。
- CNC套料雕刻机将切割与选定的机械加工操作相结合。
两种方法本身并无优劣之分。正确的选择取决于切割后各部分的处理方式。
数控板锯与数控雕刻机:主要区别
| 决策因素 | 数控板锯/梁锯 | CNC套料雕刻机 |
|---|---|---|
| 主要优势 | 快速、可重复的直线切割 | 从一张板材上进行嵌套切割和程序化加工 |
| 最合适的部件 | 标准矩形面板 | 带有孔、槽、轮廓或尺寸变化的零件 |
| 切割几何体 | 直剪 | 直线、曲线、角度和异形轮廓 |
| 钻孔和开槽 | 通常在后续过程中完成 | 根据配置情况,可以在同一程序中完成。 |
| 重复的高音量部分 | 完美贴合 | 有可能,但可能会占用复杂部件所需的产能。 |
| 定制橱柜订单 | 需要有效的分类和下游控制 | 适用于各种尺寸和加工要求 |
| 材料利用 | 高效优化矩形切割清单 | 如果嵌套设计合理,则可高效地加工尺寸或形状各异的零件。 |
| 边缘质量 | 取决于刀片状况、划线设置和校准情况 | 取决于刀具、进给设置、真空吸附和零件固定情况。 |
| 主要工作流程关注点 | 切割后的贴标签、分类、钻孔和转移 | 真空、工具、编程、除尘和下游边缘处理 |
比较总生产时间,而不仅仅是切割速度
裁板锯可以快速将板材切割成矩形部件。在生产标准柜体的工厂里,这种速度非常宝贵。但部件可能还需要贴标签、分类、搬运、钻孔、开槽以及准备封边。如果这些步骤跟不上进度,切割好的部件可能会在各个工位之间堆积。
由于嵌套式铣床需要按照预设的刀具路径进行切割、钻孔、开槽和铣削,因此加工一张板材通常需要更长时间。然而,它可以减少封边前零件的测量、移动或重新定位次数。对于定制橱柜加工而言,即使机器的切割周期较长,这也能简化整体工作流程。
典型的板锯加工流程可能如下:板材装载 → 切割优化 → 数控板锯加工 → 贴标签和分拣 → 钻孔或机械加工 → 封边 → 组装
典型的套料流程可能如下:板材装载 → 套料程序 → 切割、钻孔、开槽和贴标 → 出料或分拣 → 封边 → 组装
更恰当的比较对象并非切割板材所需的时间,而是从原材料板材到最终得到可进行封边或组装的正确识别零件所需的时间。
在比较供应商时,使用相同的代表性橱柜订单进行评估:
- 板材装载和材料识别
- 切割或筑巢时间
- 钻孔、开槽和铣削时间
- 贴标签和分类时间
- 机器间零件转移
- 操作员接触点
- 工作站之间的等待时间
- 材料利用率和可用边角料
- 因零件错误、边缘损坏或孔位不正确而导致的返工
何时选择数控板锯?
如果您的工厂需要快速、准确地切割大量矩形板材,并且已经有可靠的后续钻孔和加工方案,那么数控板锯通常是更好的选择。
在以下情况下,应首先考虑使用数控板锯:
- 大多数部件都是标准矩形,例如柜体侧板、搁板、背板、填充板和踢脚板。
- 多个订单中都重复使用了相同的面板尺寸。
- 你的主要瓶颈在于直线切割,而不是钻孔、开槽或轮廓铣削。
- 切割后,您已经使用或计划添加合适的钻孔和加工设备。
- 您的嵌套式铣床花费了太多时间切割不需要进一步加工的简单零件。
- 在进行封边之前,面板表面需要有稳定、干净的切口。
主锯和划线锯的组合有助于控制层压板或三聚氰胺贴面板的崩边。然而,锯切只是整个生产流程中的一个环节。其价值取决于贴标、分拣、钻孔、封边和内部物料流转等环节能否跟上其生产速度。
何时选择数控雕刻机?
对于加工定制、混合或频繁变更订单的橱柜工厂而言,CNC套料雕刻机通常是更佳的选择。它的价值在于能够在零件进入封边工序之前,将多道工序合并到一张板材上。
在以下情况下,应首先选择数控雕刻机:
- 零件需要进行端面钻孔、开槽、切口或异形加工。
- 机柜尺寸、零件清单和订单数量经常变化。
- 人工测量、标记和在机器之间移动部件会导致延误或错误。
- 您希望将嵌套、零件加工和贴标签整合到一个数字化工作流程中。
- 你们的独立切割、钻孔和铣削工作站容量有限。
- 你可以通过合适的真空固定装置、工具、除尘装置、软件和训练有素的操作人员来支持该机器。
并非所有数控雕刻机都具备相同的功能。请确认拟定的配置是否包含您实际零件所需的钻孔单元、换刀装置、真空系统、贴标设备以及软件连接。
购买前应避免的五个错误
1. 仅比较切割速度:
快速切割周期并不总是意味着更快的橱柜生产速度。比较时应将钻孔、分拣、贴标签、零件转移、封边和等待时间等因素考虑在内。
2. 假设所有数控雕刻机都具有相同的功能:
路由器可以自动进行切割、钻孔、开槽、贴标签或装载,但前提是其配置包含所需的设备和软件。在比较报价之前,请确认每一项所需的操作。
3. 将材料收率视为固定百分比:
对于异形或混合形状的零件,套料可以提高板材的利用率;而对于重复切割矩形零件,优化后的板锯则能显著提高效率。使用实际的切割清单、纹理方向、刀缝宽度和边角料处理方法对这两种方法进行测试。
4. 忽略小零件和边缘质量控制:
铣床的性能取决于真空吸盘、刀具、除尘装置和小零件固定。板锯的性能取决于锯片状况、划线设置、校准和材料处理。
5. 未了解后续流程就购买:
板锯需要畅通无阻的钻孔和加工通道。修边机仍需进行封边处理,可能还需要单独的边缘孔加工。机器必须适用于整条生产线,而不仅仅是切割部门。
请求推荐信前需要准备什么
有用的设备推荐应以生产数据为依据,而不是以一般偏好为依据。
- 主要材料、厚度、板材尺寸和表面处理
- 平均每日或每周纸张量
- 矩形、钻孔、开槽和异形零件的百分比
- 典型的订单规模和设计变更频率
- 所需的孔类型、沟槽和边缘加工操作
- 现有机器、瓶颈、操作人员和可用场地
- 现有的设计、排料、ERP、MES 或标签软件
- 自动装载、存储、分拣或封边集成方案
使用几个具有代表性的订单,包括标准作业、定制作业以及经常造成延误或返工的零件。
常问问题
Q1. 对于橱柜生产而言,CNC裁板锯比CNC雕刻机速度更快吗?
答:对于重复加工的矩形零件,数控板锯通常在直线切割方面速度更快。套料铣床虽然每张板材的加工时间可能更长,但它可以在一个工作流程中完成切割、钻孔和开槽。比较的是零件的总加工时间,而不仅仅是切割时间。
Q2. 数控板锯需要钻孔机吗?
答:如果零件需要加工搁板销孔、铰链孔、连接孔或凹槽,则需要后续的机械加工。根据产品和产量目标,可能需要使用钻床、数控六面钻孔中心或其他加工方案。
Q3. 哪台机器产生的材料浪费更少?
答:两种机器并非总能减少材料用量。套料可以提高异形或混合尺寸零件的成品率。对于重复加工的矩形零件,采用优化切割模式的板锯效率很高。建议使用实际生产文件测试这两种方法。
Q4. 工厂何时应该同时使用这两台机器?
答:当路由器忙于加工简单的矩形零件,而其他零件需要钻孔、开槽或加工轮廓时,可以同时使用这两种工具。板锯可以处理简单的切割,而路由器则专注于那些需要更多加工才能提升价值的零件。
结论
选择数控板锯还是数控雕刻机取决于您的橱柜部件切割后需要进行的加工。板锯是快速、重复切割矩形板材的实用之选,而套切雕刻机则适用于需要钻孔、开槽或异形加工的定制部件。正确的选择还需考虑材料流转、后续钻孔、封边以及人工成本。许多工厂通过同时使用这两种设备来实现最佳流程:板锯用于切割简单的部件,雕刻机用于进行复杂的加工。请将您的切割清单、材料清单和产量目标告知 Caelus,以便我们共同探讨适合您工作流程的生产方案。