木工数控机床将数字化生产数据转化为可控的切割、钻孔和铣削运动。设计图定义了零件,制造软件规划了刀具路径,而数控控制器则协调电机、刀具和工装夹具系统。在家具厂中,这一过程可能包括整张板材的排版、打印标签、切割面板、加工凹槽以及在多个面上钻连接孔。
木工数控机床是一个类别,而不是某一款具体的机器。
“木工数控机床”一词涵盖多种系统。通用数控雕刻机用于切割轮廓、凹槽和雕刻图案。数控套料机将多个橱柜部件排列在中密度纤维板、胶合板或刨花板上,然后进行切割和贴标。数控六面钻孔机可处理单个板材,无需手动翻转即可加工两个宽面和四个棱边。
它们解决的问题各不相同。一家招牌店可能需要一台多功能路由器。一家定制橱柜厂可能从嵌套和贴标功能中获益更多。一家因人工车削面板而耗费时间的工厂可能需要一台六面钻孔中心。
数字文件如何成为最终部件
1. 设计和生产数据已准备就绪
整个流程始于图纸、橱柜设计或订单文件。CAD软件用于定义尺寸、轮廓、孔和槽。在板式家具生产中,数据还可能包括材料、厚度、纹理方向、封边说明、五金件位置、零件ID和订单号。
数控机床也容易重复出现数据错误。厚度、边缘余量或孔位定位错误都可能导致一批产品无法使用。
2. CAM软件创建加工策略
CAM软件将设计转换为刀具路径。操作员或编程人员选择刀具、主轴转速、进给速度、切削深度和加工顺序。排样软件则增加了一项任务,即在考虑刀具直径、零件间距、晶粒方向和工件夹持方式的情况下,将多个零件排列在整张板材上。
布局必须平衡材料产量与晶粒方向、小零件稳定性以及下游分选。
3. 控制器接收机器可读指令
刀具路径检查完毕后,后处理器会将其转换为机床控制器可以使用的格式。通用路由器通常使用 G 代码。家具生产系统也可能交换 DXF、MPR、XML 或制造商特定的数据。
控制器解读程序,并指示驱动器和电机向何处移动。主轴提供切削动力,而运动系统则负责定位刀具或工件。
4. 对材料进行识别和妥善保管。
在套料机上,板材通常固定在真空吸盘上。挡板允许空气流通,并在切割过程中提供支撑。真空分区有助于将夹持力集中在需要的地方。在六面钻孔机上,伺服控制的夹具定位单个板材,而气浮台则支撑板材表面。
工件夹持会影响精度和安全性。操作人员在开始新工件加工前,应检查密封件、牺牲板状况、面板平整度、夹具位置以及小工件的稳定性。
5. 电机产生协调运动
在典型的三轴铣床上,X轴和Y轴控制切割头在工作区域内的位置,而Z轴控制切割高度和深度。伺服电机或步进电机驱动这些轴。由于轴的方向可能有所不同,操作人员应遵循机器坐标显示屏上的指示。
主轴以预设速度旋转刀具。该机床可对板材进行轮廓加工、钻孔、开槽或加工沟槽。自动换刀装置支持在一个程序中执行多个操作。
6. 零件贴上标签、检查后送往下游。
每个零件在封边、钻孔、分拣和组装过程中都必须带有正确的标识。标签可以包含订单信息、柜体信息、零件信息和封边信息,以及下一个加工程序。
即使路由器速度很快,如果标签不清晰、零件混杂或钻孔速度跟不上,工厂仍然会等待。
家具生产中数控套料的工作原理
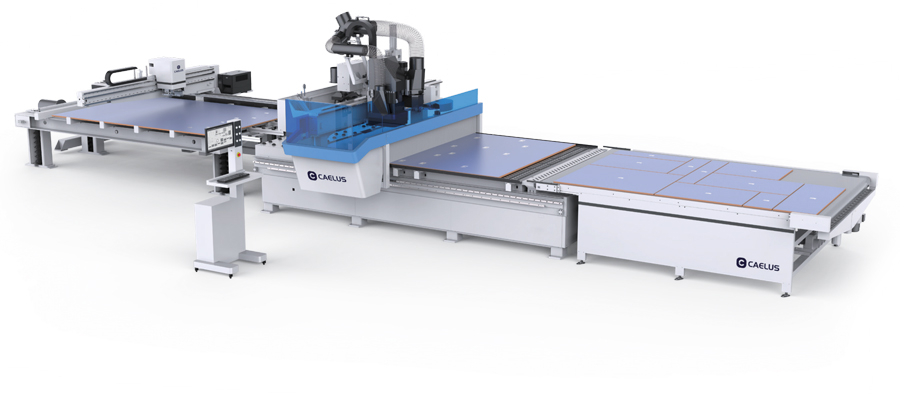
数控套料机从一张完整的板材和一个零件清单开始。软件会放置零件、生成刀具路径并将每个零件与生产数据关联起来。然后,机器可以进行贴标签、钻孔、开槽、铣削、切割和出料等工序。
CAELUS C3A 全自动套料贴标生产线采用 13.2 kW HSK F63 主轴、16 位刀库和六个真空控制区。其标称加工的板材尺寸最大可达 3100 x 2100 毫米,厚度范围为 10 至 40 毫米。ERP 集成功能可实现订单数据随板材同步传输。
C3LA适用于尺寸最大为 4200 x 2100 毫米的板材,厚度范围为 10 至 25 毫米。买家仍应测试其常用板材、难加工的小零件和生产文件。
CNC六面钻孔的工作原理
六面钻孔在面板切割和识别后开始。扫描仪调用程序,夹具建立参考点,上下单元加工宽阔的面,水平刀具加工四个边缘。可选刀具可添加凹槽或连接件。
六面体指的是加工面,而不是六轴加工中心。操作员通常不需要在进行面加工和边加工之间翻转和调整面板。
CAELUS D5A采用 2+1 钻头,配备 53 个刀具,最大钻孔直径为 35 毫米。其双夹持器最高速度可达每分钟 140 米,定位精度不超过 0.3 毫米。它支持 DXF、MPR 和 XML 数据格式。为了实现更高的并行处理能力, D6A采用双通道和六个协同钻头。
这些是机器规格,并非工厂保证产量。实际加工周期取决于面板尺寸、孔数、槽数、换刀次数、程序优化、装载量和下游产能。
数控雕刻机、套料机还是六面钻?
| 生产需求 | 合适的方向 | 主要考虑因素 |
|---|---|---|
| 装饰板、标牌和各种型材 | 通用数控路由器 | 灵活性和合适的工具 |
| 整板橱柜零件和混合订单 | 数控套料机 | 物料流、标签、真空和软件 |
| 成品面板上的面孔和边孔 | CNC六面钻孔 | 零件范围、钻孔配置和夹紧 |
| 互联定制家具生产 | 嵌套、封边和六面钻孔 | 数据连续性和均衡容量 |
套料和六面钻孔通常是互补的。套料用于零件的准备和标记,封边用于处理边缘,而六面钻孔则用于加工装配孔。仅凭主轴功率或加工速度无法发现生产瓶颈。
购买前应该核实哪些信息?
首先,请使用您自己的生产数据,而不是演示零件。准备最小、最大和最常用的面板,以及几个实际订单文件。确认材料类型、厚度、孔型、凹槽、连接件和边缘要求。
在抽样测试中,计时完成从文件或条形码加载到出料的完整周期。测量孔的位置、直径和深度。检查表面,并测试无法读取的标签、错误的面板尺寸和缺失的程序。
检查占地面积、维护通道、电源、压缩空气、抽气、软件、培训和备件。最大速度只是可用产能的一部分。
常问问题
Q1. 所有木工数控机床都使用G代码吗?
答:许多数控雕刻机使用G代码,但家具生产设备也可能使用DXF、MPR、XML或特定软件格式。文件兼容性应使用实际生产数据和正确的后处理器进行测试。
Q2. 嵌套式数控机床可以钻出所有六个面吗?
答:通常不会。套料机针对整张板材的切割和表面加工进行了优化。六面钻孔中心的设计目的是为了加工单个板材的两个宽面和四个边缘。许多家具厂会同时使用这两种工艺。
Q3. 一台木工数控机床需要多少操作人员?
答:答案取决于装载、贴标、出料、维护以及周边生产线的情况。自动化可以减少重复操作,但仍然需要操作人员来处理生产数据、工具、质量检查和异常情况管理。
Q4. 工厂如何估算实际产量?
答:使用具有代表性的订单,测量包括扫描、装载、加工、换刀和出料在内的完整流程。应用合理的正常运行时间系数,并确认下游的封边、钻孔或装配工序能够接受最终成品。
结论
木工数控机床的工作原理是将数字化设计和生产数据转化为协调的切割、钻孔和铣削运动。CAD 定义零件,CAM 规划刀具路径,控制器则控制电机、主轴和工装夹具系统。对于家具制造商而言,合适的选择取决于工作流程:数控铣床适用于灵活的加工,套料机用于加工和贴标板材,而六面钻孔中心则能以更少的人工操作完成面孔和边孔的加工。