在选择数控套料机还是数控六面钻孔机时,了解每台机器的加工需求以及工厂中待加工的工件位置,就变得容易多了。
简答:
- 当整张裁切、布局优化、贴标签或零件排序受到限制时,请选择嵌套。
- 当边缘孔、面板翻转、钻孔队列或装配不匹配成为限制因素时,请选择六面钻孔。
- 当切割和钻孔成为同一条板材家具生产线上反复出现的瓶颈时,要同时考虑这两种情况。
这些机器在木工数控机床类型中的定位
并非所有木工数控机床都用于相同的工作。标准数控雕刻机适用于一般切割、雕刻和单件零件加工。PTP加工中心利用灵活的钻孔和铣削功能加工单个组件。套料机将整张板材切割成带标签的零件。六面钻床用于在预切割板材上重复钻取面孔和边孔。
对于板式家具生产而言,后两个阶段通常是相互关联的,而不是相互竞争的。
CNC套料机与CNC六面钻孔机的对比概览
| 比较 | 数控套料机 | 数控六面钻孔机 |
|---|---|---|
| 起始材料 | 整张中密度纤维板、胶合板或刨花板 | 单个预切割面板 |
| 主要目的 | 布局优化、切割、铣削、开槽、贴标 | 端面和边缘钻孔、开槽、连接器加工 |
| 工件夹持 | 真空工作台和牺牲板 | 带面板支撑的自动夹具或抓取器 |
| 不规则轮廓 | 非常合适 | 通常不是主要应用程序 |
| 顶面孔 | 根据机器配置提供支持 | 核心功能 |
| 水平边缘孔 | 配置相关 | 核心功能 |
| 零件识别 | 标签已创建或应用 | 扫描条形码以调用正确的程序 |
| 主要瓶颈问题已解决 | 切割、板材使用、分类、零件识别 | 钻孔队列、面板翻转、定位误差 |
| 典型的下一阶段 | 封边、钻孔、分拣 | 分拣和组装 |
先从零件入手,而不是从规格表入手。
想象一下,一个柜体侧面需要有外轮廓、层板销孔、背板槽、连接孔以及沿一侧边缘的水平孔。
套料机切割出零件的轮廓和支撑顶面特征,然后生成零件标签。六面钻读取该标识,并完成面孔和边孔的加工,从而减少人工操作。
嵌套式主轴可以钻孔,但密集排列的孔型可能会消耗切削能力。选择时应基于日常使用的零件,而不是最长的功能列表。
CNC套料机最擅长做什么
嵌套式数控机床将整张板材加工成指定的家具部件。生产数据从设计或CAM软件导入,零件在可用板材内排列,并生成用于切割和加工的刀具路径。
它的价值远不止于提高切割速度。嵌套工作流程可以:
- 通过优化布局减少不必要的边角料
- 加工混合尺寸和异形轮廓
- 开槽并进行支撑式垂直钻孔
- 通过标签将零件与订单连接起来
- 准备用于下游加工的零件
材料利用率不应以固定百分比来表示。它会随着零件几何形状、数量、纹理方向、修边余量、刀具直径、间距以及是否将有用的边角料回收利用而变化。
比较系统的可靠方法是,使用相同的订单文件、板材尺寸和材料规则,对每个嵌套设置进行运行。
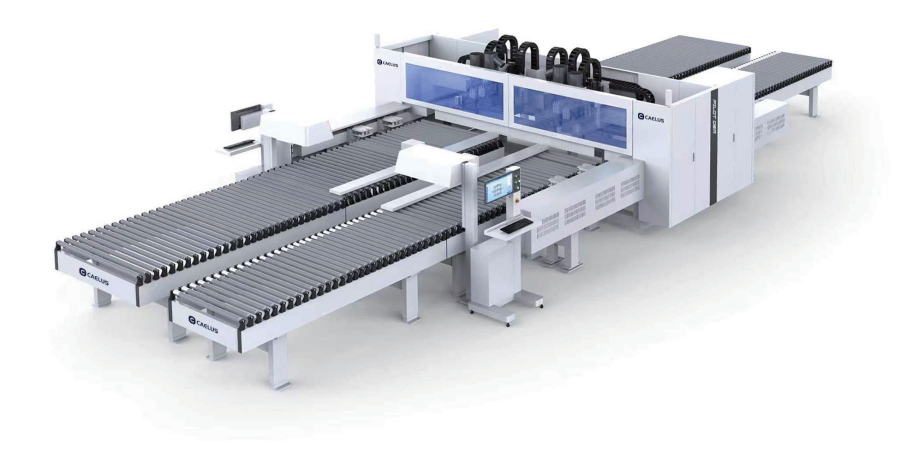
CAELUS C3LA集套料、开槽、钻孔、贴标和出料功能于一体,配备 13.2 kW HSK-F63 主轴、16 位刀库和六个真空吸尘区。其全系列板材加工尺寸可达 4,200 x 2,100 毫米,厚度范围为 10 至 25 毫米。
CAELUS C3A增加了一个可选单元,该单元包含 12 个垂直主轴、8 个水平主轴和一个开槽锯。其贴标部分可容纳尺寸最大为 3,100 x 2,100 毫米、厚度为 10 至 40 毫米的面板。
装载能力为 3,500 公斤,传送速度可达 14 米/分钟。成品产量仍然取决于排版、刀具路径、标签和下游产能。
CNC六面钻孔机最擅长做什么
一台六面钻孔机接收一块单独的面板,识别程序,定位工件,并在其宽面和边缘上完成程序设定的孔。
六边形指的是可触及的表面。但这并不意味着每个表面都要同时钻孔。
它适用于橱柜侧板、搁板、隔板、抽屉、衣柜以及包含以下部件的平板包装产品:
- 铰链孔
- 销钉孔
- 连接孔
- 盲孔
- 通孔
- 水平边缘孔
CAELUS D5S支持长度为 200 至 2,800 毫米、宽度为 50 至 1,220 毫米、厚度为 9 至 60 毫米的面板。
两个上部钻孔模块提供 26 个垂直钻孔位置和 18 个水平钻孔位置,下方还有 9 个垂直钻孔位置。最大钻孔直径为 35 毫米,加工深度为 45 毫米。
CAELUS D5A采用 2+1 钻头布置,配备 53 个工具、条形码扫描和前进后出的流动方式。
它可加工长度为 200 至 2,800 毫米、宽度为 50 至 1,220 毫米、厚度为 10 至 60 毫米的板材。在规定的板材条件下,公布的定位公差不超过 0.3 毫米。
为了满足更高的需求, CAELUS D6A采用双通道和六个协调的钻头。
测试宽窄声道部分的实际混合情况,因为公布的左声道宽度达到 1,220 毫米,而右声道宽度达到 800 毫米。
应该先买哪台机器?
| 您当前的限制 | 起点 |
|---|---|
| 手工裁剪、纸张使用不当、异形零件或标签缺失 | 数控套料机 |
| 切割可靠但边缘钻孔缓慢、面板翻转或装配不匹配 | 数控六面钻孔机 |
| 切割和钻孔工序均有工作队列。 | 互联嵌套和钻孔解决方案 |
实际流程如下:
- 设计
- 嵌套优化
- 自动贴标
- 切割和铣削
- 封边
- 条形码扫描
- 六面钻孔
- 排序
- 集会
请对照参考边角料、硬件和施工方法,确认确切的顺序。
常见的购买错误
| 错误 | 更好的检查 |
|---|---|
| 仅比较主轴功率 | 测试实际部件和所需操作 |
| 将列出的每一项功能都视为同等有效。 | 使用常规工具和材料完成实际订单 |
| 实现一个独立站点的自动化 | 检查封边、钻孔、分拣和组装能力 |
| 忽略软件 | 验证格式、后处理、条形码字段、错误处理和ERP所有权 |
| 仅比较购买价格 | 包括工具、软件、培训、安装、公用设施、维护和停机时间 |
询价前需要准备的问题
请准备以下信息:
- 材料类型和板材尺寸
- 面板厚度范围
- 最小和最大的成品零件
- 典型的孔型
- 每班次所需产量
- 现有机器
- 当前设计和生产软件
- 工厂布局和可用空间
- 电气、空气和除尘条件
- 未来扩张计划
附上两到三张实物图。它们比一般的产品描述提供更有用的信息。
CAELUS 可以比较仅嵌套式钻井方案、独立六面钻井方案或连接式钻井方案。其目标是在不引入新的下游约束的前提下,消除下一个可测量的约束。
常问问题
Q1. CNC套料机和CNC六面钻孔机的主要区别是什么?
答:套料机将整张板材加工成带标签的零件。六面钻孔机从预先切割好的零件开始,集中加工顶部、底部和边缘的孔。
Q2. 数控套料机可以钻水平孔吗?
答:某些配置支持水平钻孔,但必须检查操作空间、工件夹持、面板几何形状和循环时间。六面钻头通常更适合重复的多面加工。
Q3. 嵌套式数控机床能否取代六面钻孔机?
答:对于产量较低或中等、边缘孔较少的加工,这种方法可能足够。但如果需要加工密集的水平孔、反复翻转板材或钻孔队列等情况,导致切割能力消耗过大,则这种方法就不太适用。
Q4. 所有家具厂都需要这两台机器吗?
答:不。规模较小的作坊可能先从套料加工入手,而切割可靠但钻孔速度慢的工厂可能首先投资六面钻孔加工。当切割和钻孔成为反复出现的瓶颈时,这两种加工方式都变得很有价值。
Q5. 封边是否应该在六边钻孔之前进行?
答:在整体橱柜工作流程中,这种情况很常见,但正确的顺序取决于参考边缘、外露表面、五金件和施工方法。在确定布局之前,请使用实际部件进行确认。
Q6. 连接嵌套和钻孔需要什么软件?
答:该工作流程需要CAD/CAM软件、兼容的后处理器、排样软件和共享条形码数据。需验证格式、字段映射、版本控制和扫描错误处理。
Q7. 实际生产能力由什么决定?
答:面板尺寸、孔数、嵌套复杂程度、换刀次数、物料搬运、标签、分拣、操作人员操作规范以及下游设备都会影响产能。使用实际订单数据进行计时测试比最高速度数据更有参考价值。
Q8. 我应该向 CAELUS 发送哪些信息以获取机器推荐?
A:请提供代表性面板图纸、材料、尺寸、孔细节、每日或班次产量、当前软件、现有设备、工厂布局以及您要解决的生产问题。
结论
在数控排料机和数控六面钻孔机之间进行选择,首先要确定瓶颈所在。排料机可以将整张板材切割成已贴标签的零件,从而解决切割速度慢、布局不合理或分拣困难等问题。六面钻孔机则用于加工预切割面板,并在钻孔队列或面板车削导致装配延迟时,重复钻取面孔和边孔。如果这两个环节都出现延误,可以通过共享零件数据将它们连接起来。在投资任何一种木工数控机床之前,务必测试实际订单和下游产能。