选择木工数控机床并非仅仅追求最大的工作台或最高的主轴转速。对于家具厂而言,真正实用的机床是能够最大程度缩短实际生产流程中延误时间的机床。
这种延迟可能发生在切割整张板材、识别封边部件、更换刀具、钻连接孔或旋转面板以到达另一面时。从这些环节入手。更快的铣床无法消除钻孔队列,而钻孔中心也无法提高板材利用率或切割后的部件识别效率。
快速选购指南
| 如果这导致生产速度减慢 | 为什么它合适 | |
| 整张裁切、开槽、套叠、贴标签 | 数控套料机 | 它可以处理优化的图纸布局,并将零件信息传递到后续阶段。 |
| 铰链孔、定位销孔、连接孔、水平孔、面板转角 | 数控六面钻孔中心 | 它能处理多个面板表面,减少人工重新定位。 |
| 多功能门和混合扁平组件 | ATC数控路由器 | 它减少了程序中重复的手动工具更换。 |
| 切割和钻孔处排起了长队 | 它解决了两个相互关联的约束,而不是将队列向下游移动。 |
对于橱柜、衣柜、办公家具和定制板式家具而言,这种以流程为先的方法比比较通用功能列表更有用。
1. 明确机器需要处理的内容
“木工数控机床”可满足工厂的各种不同需求。
在询价之前,请准备三个具有代表性的部分:
- 一个常见的组件
- 一个难以定制的零件
- 最大的常规面板
请列出每个部件的以下内容:
- 材料和厚度
- 最大尺寸
- 所需的凹槽、轮廓和切口
- 孔径、深度和方向
- 实际CAM程序中的工具数量
- 所需的标签、条形码或订单信息
这样就避免了为普通零件指定机器,同时又依赖变通方法来处理关键的例外情况。
使工作区域与实际面板相匹配
许多板材家具厂使用 1220 × 2440 毫米的板材。请确认实际的 X、Y 和 Z 轴加工范围、可用真空区域、区域布局和装载间隙。一台机器可以处理整张板材,但可能难以处理小型嵌套组件。
2. 当切割和零件流动成为问题时,选择合适的嵌套方式
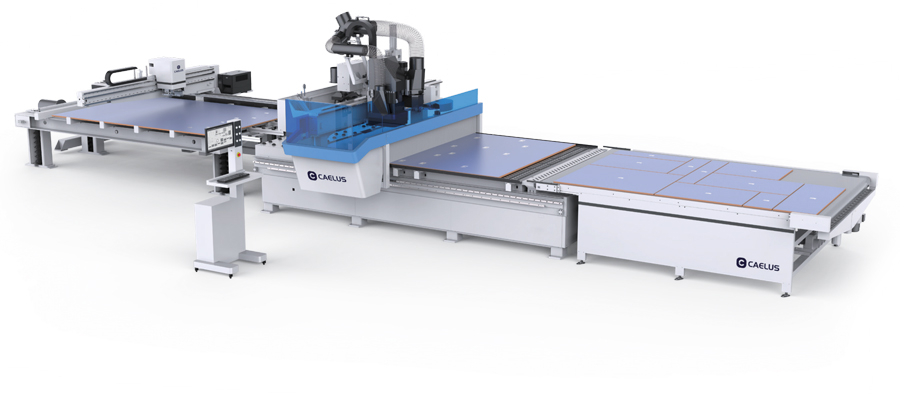
CNC套料机适用于在切割前后会造成时间损失的工厂。典型特征包括:
- 操作人员手工标记表格或识别零件。
- 更换刀具会中断重复的铣削和钻孔操作。
- 定制订单切割后难以分类。
套料加工以整张板材为基础,可优化零件摆放、切割轮廓、开槽、完成选定的钻孔并贴标签。其主要优势在于能够保留零件数据,以便进行封边、钻孔和组装。
套料机需要检查哪些方面?
| 查看 | 为什么这很重要 | 问题 |
|---|---|---|
| 真空固定 | 防止面板移动和小零件报废 | 当零件没有覆盖整个桌面时,如何隔离各个区域? |
| 工具更换 | 减少多工具程序中的停顿次数 | 我们的实际程序使用了多少种不同的工具? |
| 标签 | 支持排序和后续流程 | 标签何时打印?零件数据如何传输? |
| 软件工作流程 | 将设计文件与生产连接起来 | 安装前是否已确认后处理器? |
| 装卸 | 影响可用产量,而不仅仅是切割速度 | 工厂布局是否支持安全的物料搬运? |
当实际程序反复需要单独的刀具进行轮廓加工、开槽、钻孔和精加工时,请选择 ATC。
3. 当孔加工成为问题时,选择六面钻孔
切割之后,瓶颈往往会转移到搁板销钉排、铰链杯、销钉孔、连接孔和水平孔。
当面板需要反复旋转、孔位需要手动定位或钻孔会延误装配时,应评估六边形钻孔的适用性。“六边形”钻孔是指在面板的顶部、底部和四个边缘进行钻孔,并按预设程序进行顺序处理。其优点是定位步骤更少,参考点更一致。
使用已发布的规格进行适配性检查
CAELUS D5S提供了一个示例,展示了应与您的订单组合相匹配的信息。其公布的钻孔布局包括两个上部模块,共 26 个垂直钻孔位和 18 个水平钻孔位,以及一个下部模块,共 9 个垂直钻孔位。标称最大钻孔直径为 35 毫米,最大加工深度为 45 毫米。
公布的面板尺寸范围为:长度 200 至 2800 毫米,宽度 50 至 1220 毫米,厚度 9 至 60 毫米。但这并不能代替对实际部件的检查。它仅作为初步筛选,用于判断面板尺寸、厚度和开孔要求是否符合配置要求。
4. 不要仅凭轴数选择。
| 机器类型 | ||
| 三轴路由器 | 平面切割、开槽、基本钻孔、二维和二维半加工 | 不能自动解决边缘和多面钻孔问题 |
| ATC路由器 | 在平面零件上重复使用多刀具进行铣削 | 单靠ATC无法创建自动化嵌套工作流程 |
| 四轴或旋转机床 | 腿部、立柱、弧形部件、装饰性实木制品 | 对于标准平板橱柜面板来说,可能几乎没有增值空间。 |
| 数控套料机 | 板材优化、切割、标签、零件流 | 并不能取代每家工厂的专用多面钻孔。 |
| 六边形钻井中心 | 顶部、底部、边缘和水平孔加工 | 不能替代整张裁切和排版 |
5. 检查机器周围的环境
工件夹持和机床稳定性:干净利落的切削和精准的孔加工取决于工件的刚性、定位、刀具、面板支撑和夹紧力。对于套料加工,需检查真空泄漏、牺牲板磨损、粉尘、刀具压力以及小零件加工策略。
软件和零件数据:确认控制器与 CAD/CAM、排料、贴标、条形码和钻孔工作流程相兼容。调试前,确定后处理器、刀具编号、标签和文件名。
公用设施和布局:确认电源、压缩空气、除尘、安装通道、维护室和控制面板移动位置。D5S 公布的数据包括 0.6 MPa 的气压、450 L/min 的空气消耗量和 9,540 m³/h 的除尘风量。请根据当地要求核实所选型号。
6. 用您自己的零件测试机器
请使用您的材料和生产文件,而不仅仅是标准演示。请将三个代表性部件连同以下材料一并发送:
- 材料类型和厚度
- 所需孔方向和封边说明
- 典型订购量
- 当前软件文件或图纸
- 下一过程所需的输出信息
测试过程中,请检查以下几点。
| 测试点 | |
| 零件质量 | 边缘处理、孔位和面板支撑 |
| 程序流程 | 工具顺序、加工路径和剩余的手动步骤 |
| 数据流 | 标签准确性、条形码使用和文件传输 |
| 容量 | 您自身订单组合的周期时间估算 |
| 操作员工作负荷 | 装卸、面板翻转和分拣任务 |
7. 比较总成本,而不仅仅是报价
包括刀具、真空吸尘、除尘、空气、电气准备、软件、运输、安装、培训、维护、备件和停机时间。衡量因面板车削、刀具更换、零件识别、返工和等待而损失的时间。这是投资的基准。
常问问题
Q1. 橱柜生产中最好的木工数控机床是什么?
答:对于整张裁切、标签和零件流,请选择嵌套方式。对于多面和水平孔限制,请选择六面钻孔方式。
Q2. 套料机能否取代六面钻孔中心?
答:并非所有工厂都如此。套孔钻孔可以完成部分钻孔作业,但专用设备更适合频繁的多面和水平孔钻孔。
Q3. 自动换刀装置是必要的吗?
答:当实际程序反复使用多个刀具时,应使用自动换刀装置 (ATC)。统计的是刀具使用次数,而不是加工操作次数。
Q4. 询价前应该发送哪些信息?
A:请提供面板图纸、材料和厚度、日产量、孔型、现有软件、现有设备、可用公用设施以及简单的工厂布局图。
结论
合适的木工数控机床可以减少您现有工作流程中的操作步骤、不确定性和等待时间。明确零件规格,找出瓶颈,测试实际程序,并验证其与封边、钻孔、分拣和组装等工序的连接。
为了获得针对您工厂的具体建议,请提供代表性图纸、面板尺寸、材料范围、日产量、孔型、软件信息和布局细节。CAELUS 可以帮助您评估 CNC 排料、六面钻孔或一体式面板家具解决方案是否是切实可行的下一步方案。